Motocykle zabytkowe, Vintage motorcycles, Oldtimer-Motorräder

Please add some product!
Motocykle M72 oraz K750 są chyba jednymi z najbardziej rozpoznawalnych ciężkich motocykli produkowanych w dawnym Związku Radzieckim. Pomimo upływu ponad siedemdziesięciu lat nadal bardzo dużo tych motocykli jest odbudowywanych i normalnie użytkowanych. Prosta konstrukcja oraz charakterystyczny dolnozaworowy silnik typu bokser sprawiają, że do dzisiaj motocykle te mają wielu fanów.
Historia tej konstrukcji rozpoczyna się jednak wcześniej i nie w Związku Radzieckim. Bezpośrednim pierwowzorem M72 był niemiecki BMW R71, produkowany pod koniec lat trzydziestych. Był to motocykl wyposażony w dolnozaworowy, dwucylindrowy silnik typu bokser o pojemności około 750 cm³, którego licencję wraz z dokumentacją Niemcy przekazali Rosjanom w ramach współpracy.
Produkcję M72 rozpoczęto w ZSRR na początku lat czterdziestych. Początkowo motocykle powstawały w Moskwie, jednak działania wojenne spowodowały przeniesienie części zakładów na wschód. Jednym z najważniejszych ośrodków stał się Irbit, z którym później przez wiele lat związane były ciężkie motocykle Ural.
Po wojnie produkcję M72 uruchomiono również w Kijowie. Z czasem właśnie tam dolnozaworowy bokser był dalej rozwijany. Powstawały kolejne odmiany M72, a następnie K750 i jego późniejsze wersje, które stały się podstawą kijowskiej rodziny ciężkich motocykli.
Wielu użytkowników M72 i K750 traktuje je jako jedną rodzinę bardzo podobnych motocykli. W rzeczywistości mamy do czynienia z konstrukcją produkowaną i rozwijaną przez wiele lat, w różnych zakładach i w ogromnej liczbie egzemplarzy.
Podzespołem, nad którym dziś się pochylimy, jest zestaw cylindrów i głowic dolniaka, które bardzo często trafiają do nas na warsztat.
Pierwszą rzeczą, od której powinniśmy rozpocząć pracę, jest dokładne przyjrzenie się temu, co właściwie mamy przed sobą. W przypadku M72 i K750 nie zawsze jest to tak oczywiste, jak mogłoby się wydawać.
Wieloletnia produkcja w różnych zakładach oraz kolejne zmiany konstrukcyjne spowodowały, że występuje wiele odmian cylindrów i głowic. Zmieniały się odlewy, użebrowanie, sposób ich obróbki oraz sama konstrukcja głowic. Część zmian wynikała z rozwoju motocykla, inne pojawiały się wraz z kolejnymi modelami i miejscami produkcji.
Do tego dochodzi ponad siedemdziesiąt lat późniejszej eksploatacji. Silniki były remontowane, części wymieniane, a sprawne elementy przekładane z jednego motocykla do drugiego. Dlatego znajdujące się dziś w jednym silniku dwa cylindry i dwie głowice wcale nie muszą pochodzić z jednego okresu produkcji ani stanowić kompletu, w którym motocykl opuścił fabrykę.
W praktyce spotykamy więc różne wykonania M72 pochodzące z produkcji rosyjskiej oraz kijowskiej, a następnie kolejne rozwiązania stosowane wraz z rozwojem K750. Szczególnie dobrze widać to właśnie na głowicach. Zmieniał się ich kształt, liczba i układ żeber chłodzących oraz geometria wykonania samej głowicy.
Zanim więc rozpoczniemy jakąkolwiek obróbkę, warto położyć oba cylindry i obie głowice obok siebie i dokładnie je porównać.
Naszym celem nie jest znalezienie dwóch części, które po prostu da się przykręcić do silnika. Chodzi o przygotowanie możliwie jednakowego kompletu dla prawego i lewego cylindra.
I tutaj zaczyna się pierwsza ciekawa część całego zagadnienia.
Po wstępnej weryfikacji i dobraniu cylindrów do pary, zanim rozpoczniemy właściwą obróbkę mechaniczną, poddajemy je dokładnemu czyszczeniu metodą strumieniowo-ścierną. Usuwamy w ten sposób starą farbę, korozję oraz wieloletnie zabrudzenia zalegające również głęboko pomiędzy żebrami chłodzącymi.
W przypadku tych silników nie jest to wyłącznie kwestia estetyki. Cylindry M72 i K750 są chłodzone bezpośrednio przepływającym powietrzem, a powierzchnia żeber ma za zadanie możliwie skutecznie oddawać ciepło. Po kilkudziesięciu latach eksploatacji spotykamy cylindry mocno oblepione mieszaniną oleju, pyłu, błota, starej farby oraz kolejnych nakładanych przez lata powłok.
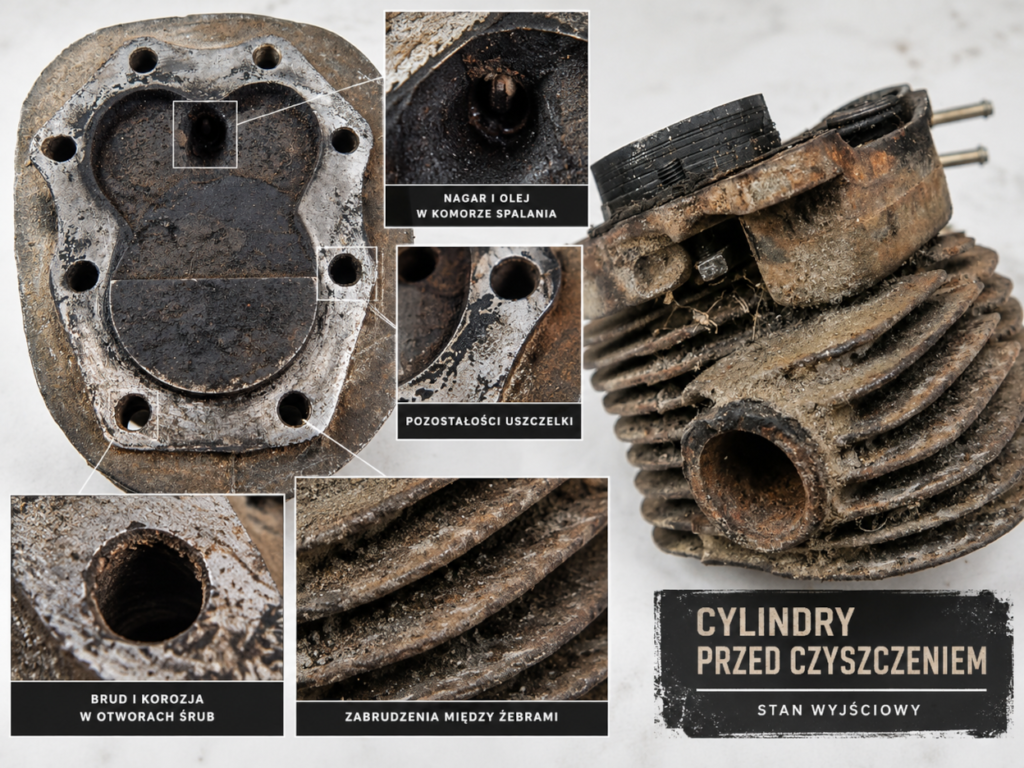
Gruba warstwa takich zanieczyszczeń, szczególnie zalegająca pomiędzy żebrami, ogranicza przepływ powietrza i pogarsza oddawanie ciepła przez cylinder. W silniku chłodzonym powietrzem nie należy tego bagatelizować. Podwyższona temperatura cylindra zmniejsza również margines bezpieczeństwa pasowania tłoka w tulei. W połączeniu ze zbyt ciasnym pasowaniem, ubogą mieszanką, niewłaściwą regulacją zapłonu czy dużym obciążeniem może być jednym z czynników sprzyjających przegrzewaniu i przycieraniu tłoka.
Jest to szczególnie istotne w świeżo zregenerowanym silniku podczas pierwszych kilometrów docierania, kiedy współpracujące powierzchnie generują więcej ciepła, a prawidłowe chłodzenie cylindra ma bardzo duże znaczenie.
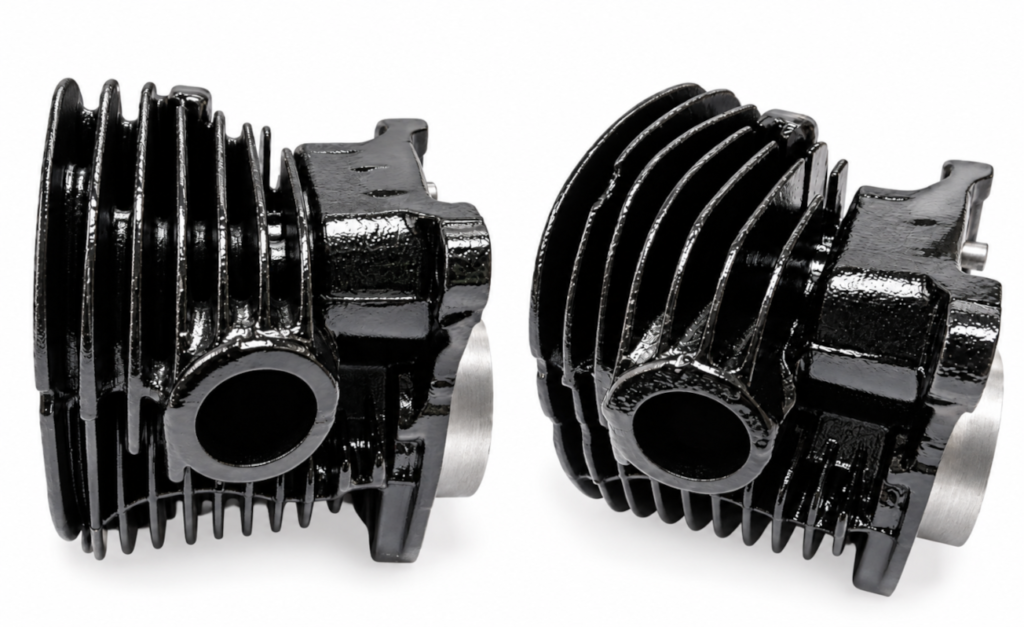
Dlatego przed rozpoczęciem regeneracji przywracamy również sprawność powierzchni chłodzącej cylindra. Po obróbce strumieniowo-ściernej dokładnie oczyszczamy przestrzenie pomiędzy żebrami, a następnie cylinder zabezpieczamy odpowiednią farbą odporną na wysoką temperaturę oraz działanie benzyny i produktów ropopochodnych.
Powłokę nakładamy w sposób kontrolowany. Nie chodzi o zalanie odlewu grubą warstwą farby, lecz o jego zabezpieczenie przy zachowaniu funkcji żeber chłodzących. Szczególną uwagę zwracamy właśnie na przestrzenie pomiędzy żebrami – mają pozostać czyste i drożne dla przepływającego powietrza.
Dopiero tak przygotowany i oczyszczony komplet trafia u nas do dalszych pomiarów i właściwej obróbki mechanicznej.
ZDJĘCIE CYLINDRÓW PO MALOWANIU
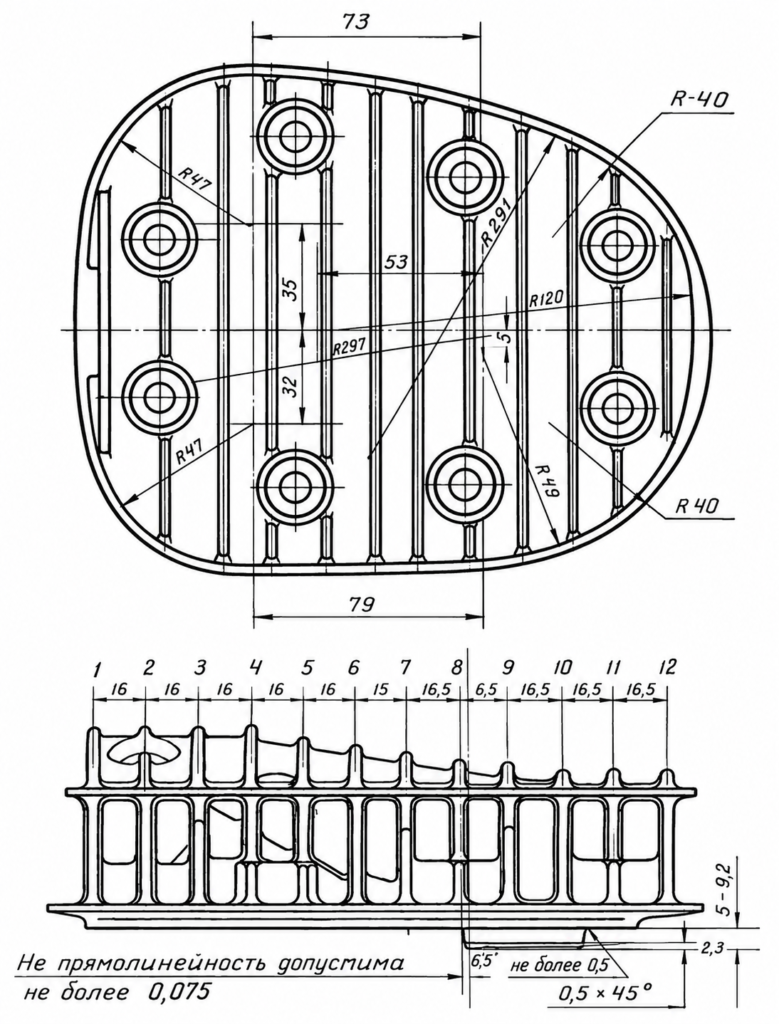
Pierwszym punktem odniesienia jest oczywiście BMW R71. To właśnie od jego dolnozaworowego silnika wywodzi się konstrukcja M72, dlatego również pierwsze głowice radzieckiego motocykla zachowują podstawowe założenia konstrukcyjne swojego niemieckiego pierwowzoru.
BMW R71 → M72
W M72 stosowano klasyczną aluminiową głowicę z charakterystycznym, stosunkowo gęstym użebrowaniem chłodzącym. Co szczególnie ciekawe, zachowała się oryginalna dokumentacja wykonawcza tych głowic. Możemy więc porównywać spotykane obecnie części nie tylko ze zdjęciami innych motocykli, ale również z rzeczywistym rysunkiem, według którego były wykonywane.
Wraz z rozwojem konstrukcji w kijowskich zakładach KMZ pojawiła się bardzo charakterystyczna głowica o znacznie prostszym wyglądzie, posiadająca jedynie trzy wyraźne żebra.
Ta odmiana bywa obecnie potocznie określana jako „głowica zimowa”. Stosowana w późniejszych M72N oraz we wczesnych K750, była swego rodzaju unowocześnieniem konstrukcji oraz istotną zmianą wizualną samego wyglądu motocykli K750.
Dlatego ja nazywam ją wczesną głowicą kijowską M72N/K750.
K750 → K750M
Kolejna wyraźna zmiana pojawiła się wraz z dalszym rozwojem K750. Moim zdaniem wczesne głowice z dość okrojonym ożebrowaniem może wyglądały wtedy ciekawiej, nowocześniej, ale w praktyce silniki musiały się z tego powodu bardziej grzać, co podpowiada, że kolejne modyfikacje kierowano już w zupełnie inną stronę.
Powróciło bardziej rozbudowane użebrowanie, ale nie był to już zwykły powrót do wcześniejszej głowicy M72, tylko zupełnie nowe, zaprojektowane głowice z wyraźnym, w moim odczuciu, naciskiem na oddawanie ciepła. Wskazuje na to ewidentnie duży nacisk położony w konstrukcji na użebrowanie oraz zmiany konstrukcyjne podyktowane właśnie tym aspektem.
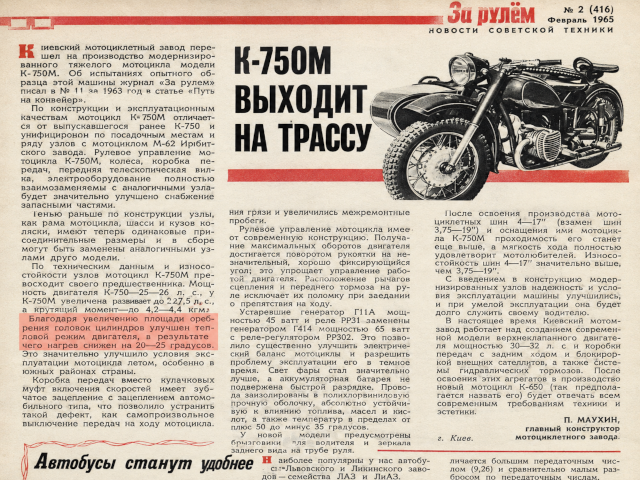
Potwierdzenie tego kierunku zmian znajdujemy również w materiałach z epoki. W radzieckim czasopiśmie „Za rulom” („За рулём”) z lutego 1965 roku, w artykule dotyczącym wprowadzenia do produkcji zmodernizowanego K-750M, napisano wprost, że dzięki zwiększeniu powierzchni użebrowania głowic cylindrów poprawiono warunki cieplne pracy silnika, a jego nagrzewanie zmniejszono o 20–25°C. Zwrócono również uwagę, że miało to istotne znaczenie podczas eksploatacji motocykla latem, szczególnie w cieplejszych, południowych rejonach kraju.
Warto więc brać ten aspekt pod uwagę przy doborze głowicy do charakteru oraz planowanego przeznaczenia motocykla. Jeżeli chcemy budować wersję cywilną – szosową, przeznaczoną do spokojnej jazdy turystycznej – zastosowanie wczesnych głowic K750 może mieć większe znaczenie wizualne i historyczne niż techniczne. Głowice M72 nawiązują historycznie do protoplasty BMW R71 oraz są spójne z motocyklem z tego okresu.
Jednak w przypadku budowania motocykla do ciężkiej jazdy w terenie, z ciężką ręką na manetce gazu, doradzałbym zdecydowanie budowę silnika z głowicami, które możliwie najlepiej oddają ciepło w ciężkich warunkach eksploatacji.
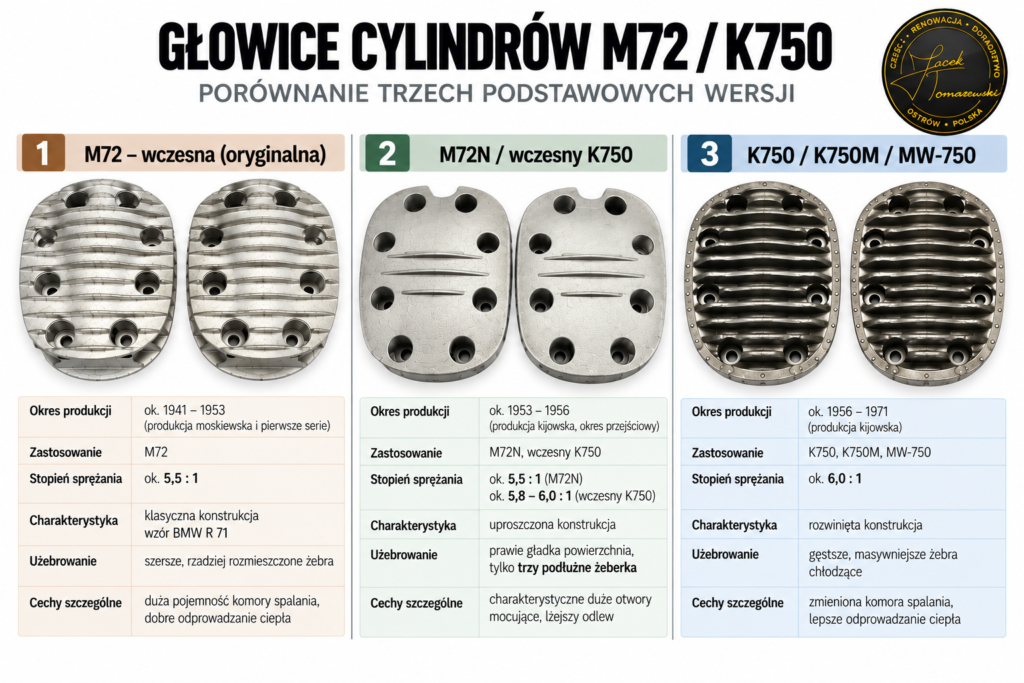
Kolejne zmiany, które należy brać pod uwagę w doborze głowic, dotyczą konstrukcji głowicy i samej komory spalania, co wiązało się również z rozwojem samego silnika. W K750 podniesiono stopień sprężania w stosunku do M72, a w kolejnych odmianach konstrukcja głowic była dalej modyfikowana.
Jeżeli ustawimy obok siebie głowice M72, wczesnego K750 oraz K750M, różnice są widoczne właściwie od razu. I właśnie dlatego wygląd zewnętrzny głowicy może być pierwszą wskazówką podczas identyfikacji części, które trafiły do warsztatu.
Nie jest jednak odpowiedzią na wszystkie pytania.
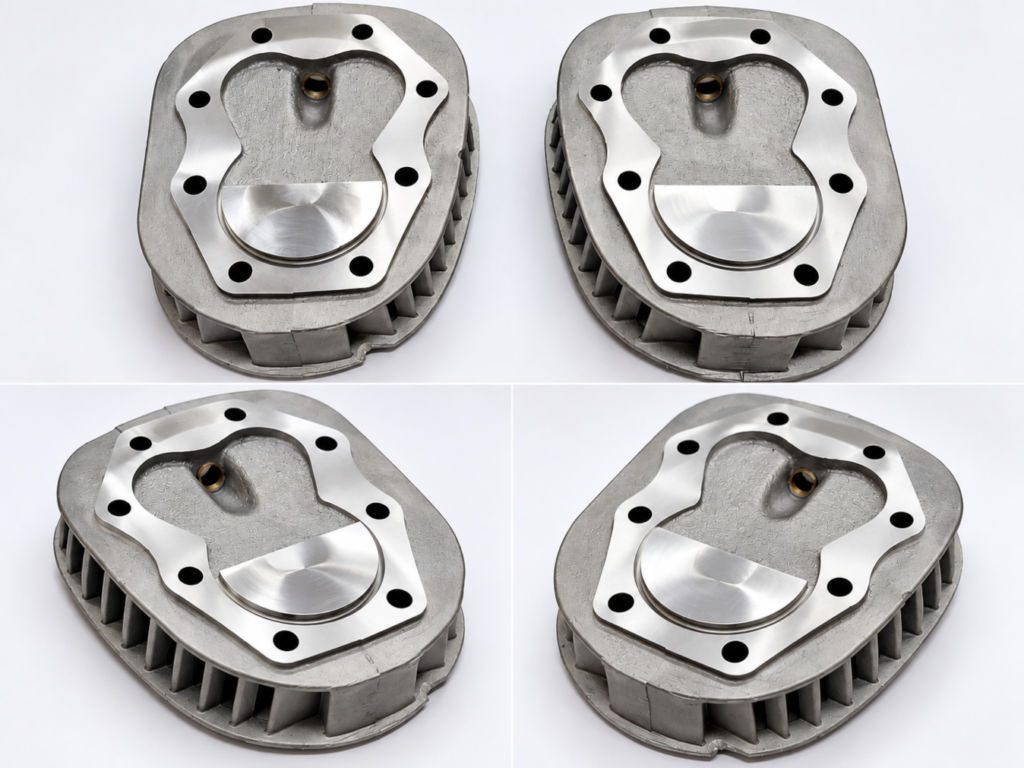
Dwie głowice wyglądające z zewnątrz podobnie mogą mieć za sobą zupełnie inną historię, a ich rzeczywiste porównanie zaczyna się dopiero wtedy, kiedy odwrócimy je komorami spalania do góry.
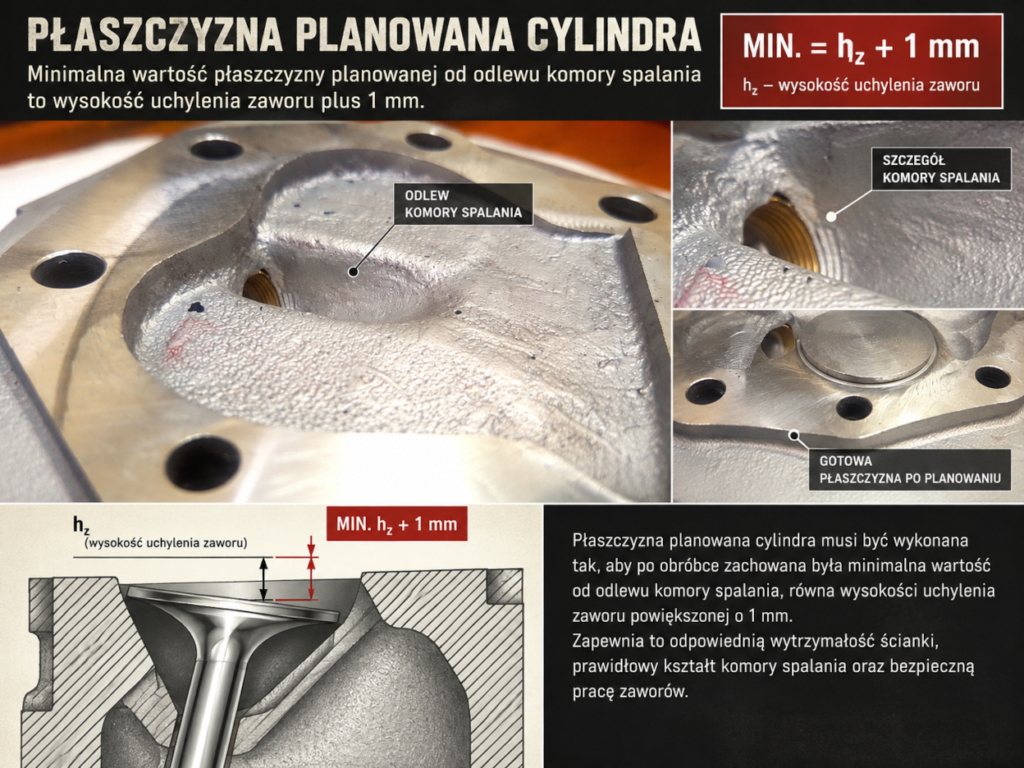
Komora spalania jest w dużej mierze odpowiedzialna za nasz stopień sprężania. Odlew głowicy, który ląduje na naszym stole, po oczyszczeniu poddajemy wstępnym pomiarom. Nie chodzi tu o żadne „równo czy nierówno”, tylko o wysokość obrabianych powierzchni względem dna komory spalania, która pozostaje ukształtowana z odlewu.
Tu zaczynają się największe problemy, gdyż bardzo często głowice stanowiące komplet jednego silnika obrobione są na różnej wysokości względem dna komory spalania, a różnice te sięgają czasem milimetrów. Jest to jeden z powodów rozbieżności pomiarów ciśnienia na lewym oraz prawym cylindrze tego samego silnika.
ZDJĘCIA KOMÓR SPALANIA W GŁOWICACH PRZED PLANOWANIEM
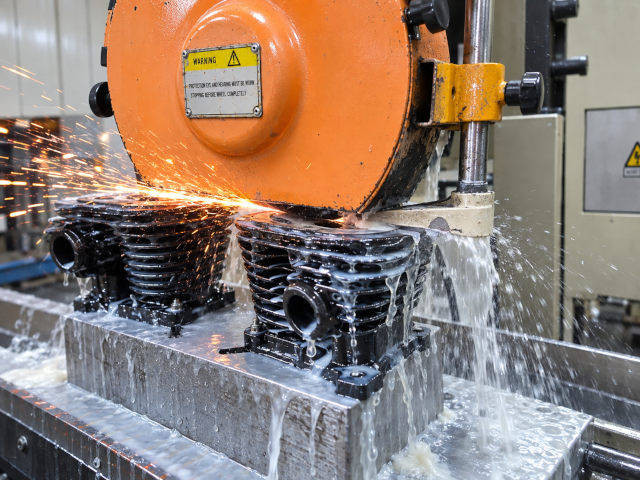
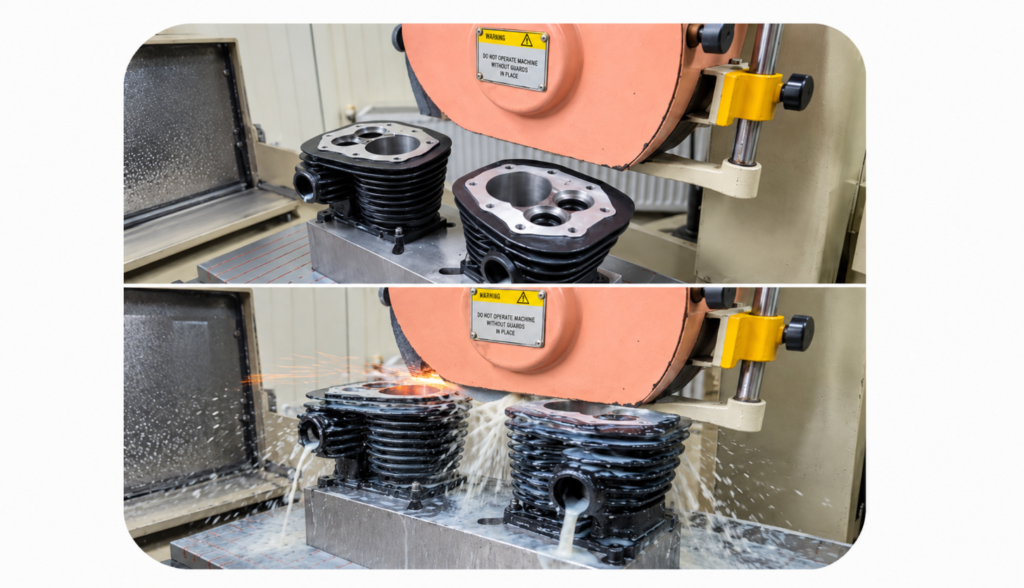
Przed przystąpieniem do prac związanych z planowaniem głowic poddajemy je czyszczeniu metodą strumieniowo-ścierną, a następnie obróbce aquablastingu.
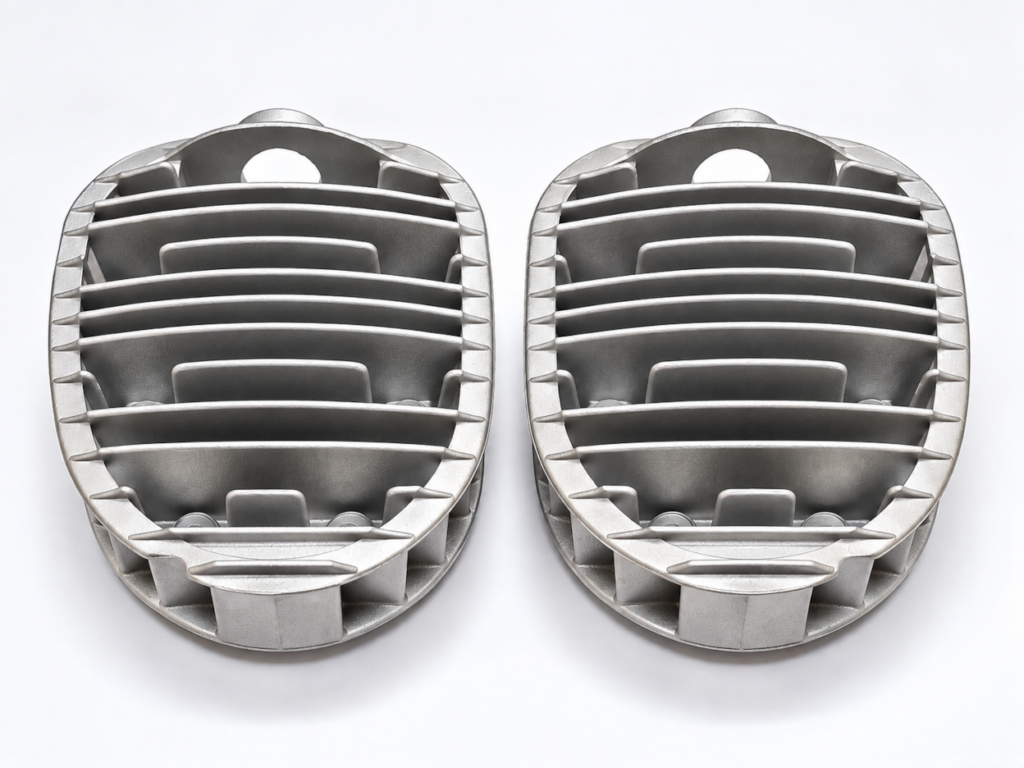
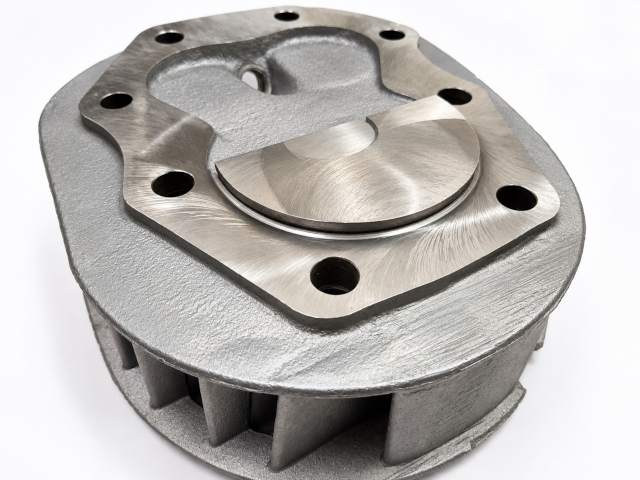
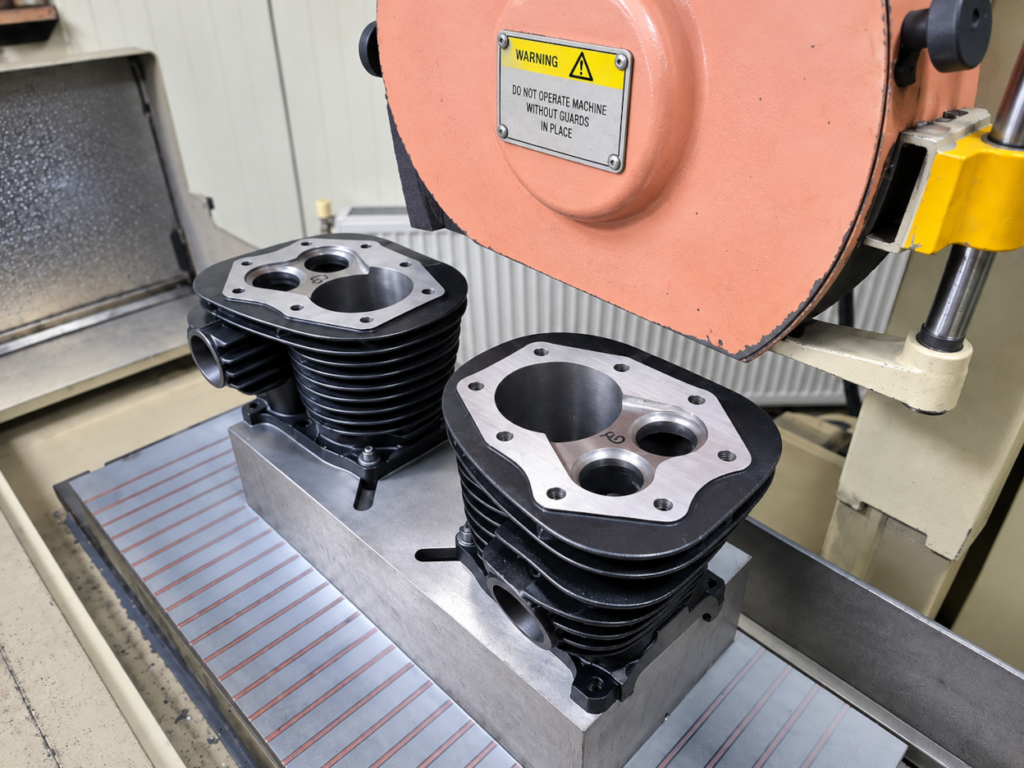
Następnie głowice poddane pomiarom planujemy na ten sam wymiar, próbując uzyskać z odlewów jak najbardziej zbliżone komory spalania, co w późniejszym etapie będzie miało znaczenie dla regulacji oraz prawidłowej pracy silnika.
Należy wyraźnie sprawdzać ten aspekt, ponieważ nawet najlepiej zregenerowane cylindry mogą nie wystarczyć, jeżeli zamontujemy na nich głowice o różnych wysokościach komór, co będzie skutecznie utrudniać wyregulowanie oraz prawidłową pracę silnika.
W przypadku gdy chcemy uzyskać wyższe parametry pracy oraz możliwości tej jednostki, możemy frezować głowicę, znacząco obniżając odlew komory, z jednoczesnym zachowaniem ścisłego parametru wysokości wypustu doprężającego nad tłokiem. Dokumentacja podaje ten wymiar ściśle, określając go na 5 mm z tolerancją dolną −0,2 mm.
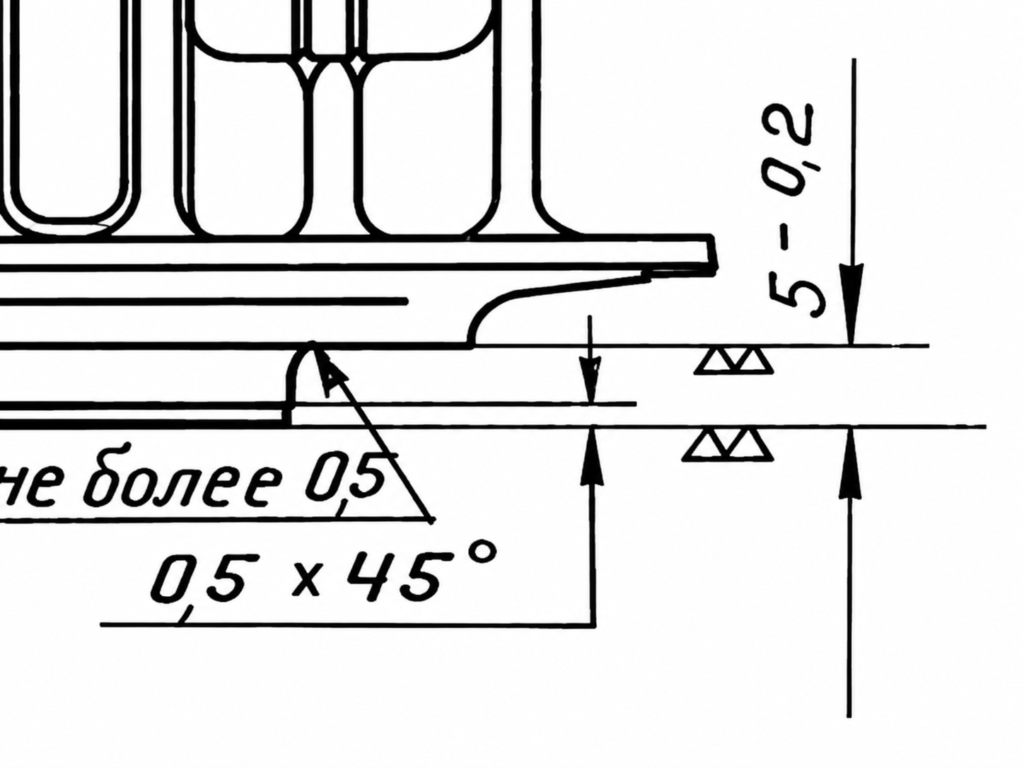
Należy pamiętać, że przed ostatecznym montażem głowic, szczególnie po ich planowaniu, trzeba wykonać montaż próbny i sprawdzić odległość pomiędzy zaworami wychodzącymi z cylindrów podczas pracy a odlewem komory spalania głowicy. Odlewy tych głowic są dość mocno niepowtarzalne, dlatego nie można zakładać, że jednakowa wartość planowania zapewni w każdym przypadku taki sam bezpieczny odstęp.
Dodatkowo wykonujemy wałki rozrządu o różnych wzniosach krzywek, dlatego po zamontowaniu cylindrów do bloku należy przeprowadzić test plastelinowy oraz rzeczywisty pomiar luzu. Pozwala to sprawdzić możliwość kolizji zaworów z głowicą dla konkretnego wzniosu zastosowanego wałka rozrządu i konkretnej komory spalania.
Zdjęcia głowic po planowaniu
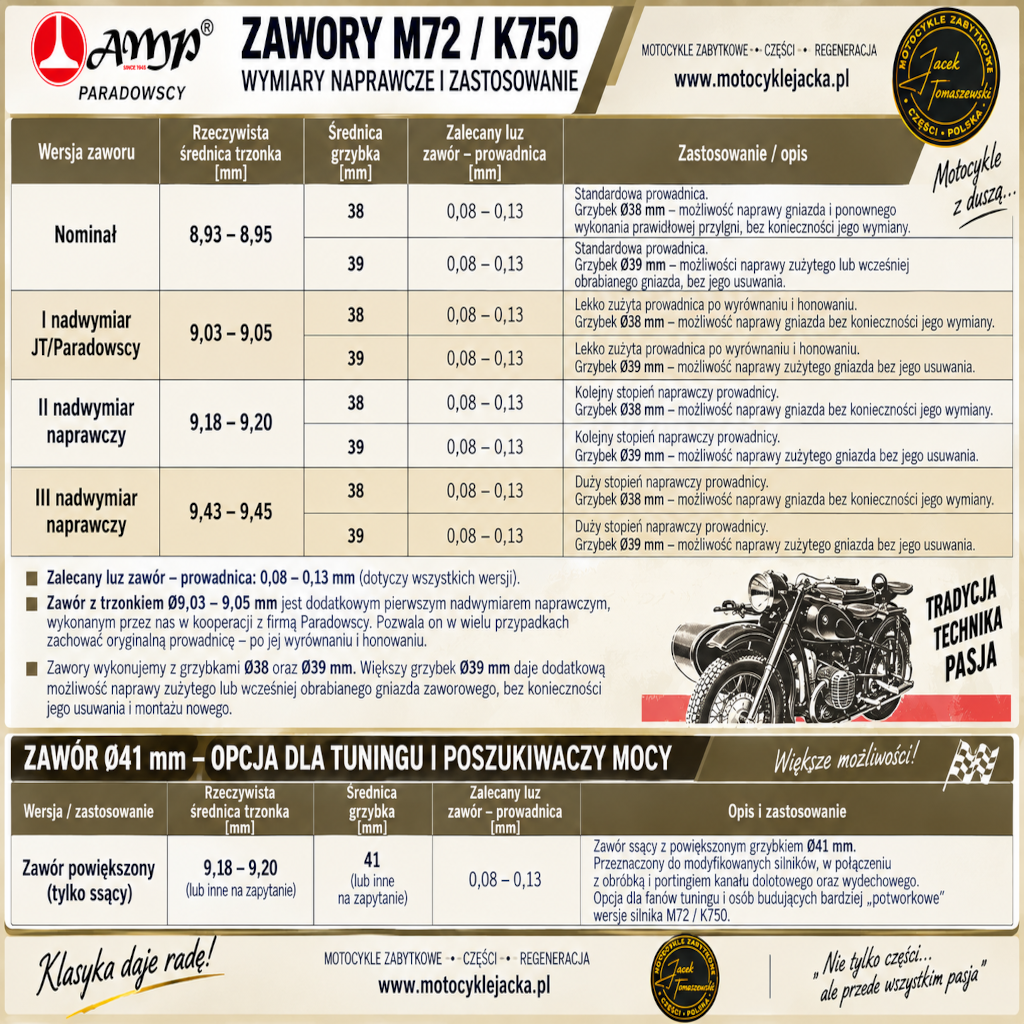
Dalsze prace nad zestawem przeprowadzamy już nad samymi cylindrami. Po rozpięciu zaworów weryfikujemy ich stan oraz zużycie prowadnic zaworowych. Układ prowadnic oraz gniazd w tego typu cylindrach naprawia się zazwyczaj poprzez rozwiercanie lub honowanie prowadnic pod kolejne wymiary naprawcze.
Warto przy tym rozdzielić dwa zupełnie różne rodzaje zużycia. Średnicę trzonka zaworu dobieramy do rzeczywistego stanu prowadnicy, natomiast średnicę grzybka możemy dobrać do stanu gniazda zaworowego. Pozwala nam to w wielu przypadkach zachować oryginalne elementy cylindra zamiast niepotrzebnie je usuwać.
Zawór z trzonkiem Ø9,03–9,05 mm jest dodatkowym pierwszym nadwymiarem naprawczym, który wykonaliśmy w kooperacji z firmą Paradowscy. Wprowadziliśmy ten wymiar z bardzo praktycznego powodu. Często zużycie oryginalnej prowadnicy jest na tyle niewielkie, że po jej wyrównaniu i honowaniu nie ma potrzeby przechodzenia od razu na znacznie większy nadwymiar.
W takim przypadku niewielkie zwiększenie średnicy trzonka pozwala zachować oryginalną prowadnicę i ponownie uzyskać wymagany luz roboczy 0,08–0,13 mm.
Zawory wykonujemy również z grzybkami Ø38 oraz Ø39 mm. Większy grzybek Ø39 mm daje dodatkową możliwość naprawy gniazda zużytego lub wcześniej obrabianego. Pozwala ponownie wykonać prawidłową przylgnię zaworu, a w wielu przypadkach uratować oryginalne gniazdo bez konieczności jego usuwania i montażu nowego.
Dzięki połączeniu różnych średnic trzonka z dwoma średnicami grzybka możemy dobrać sposób naprawy indywidualnie do rzeczywistego zużycia każdego cylindra.
Mając na uwadze również uwagi oraz prośby naszych klientów oraz zaprzyjaźnionych warsztatów w naszej ofercie znalazły się również zawory umożliwiające podnoszenie parametrów, oraz przeprowadzenie prac portingu kanałów dolotowych. Zawory o średnicy grzybka 41 mm są kierowane właśnie do osób szukających większej mocy oraz wyższych parametrów tych silników.
Samo wstawienie większego zaworu oczywiście nie zrobi z naszego dolniaka potwora. Zwiększenie średnicy grzybka powinno być częścią całego zestawu zmian. Łączymy je z odpowiednim wykonaniem gniazda, obróbką i portingiem kanału dolotowego, a zależnie od zakresu modyfikacji również z obróbką kanału wydechowego.
Dopiero wtedy większy zawór zaczyna mieć uzasadnienie, ponieważ próbujemy poprawić przepływ całego układu, a nie tylko zwiększyć średnicę jednego jego elementu.
To już jednak temat dla tych, którym fabryczny M72 czy K750 przestał wystarczać. Przy bardziej zaawansowanych modyfikacjach do kompletu dochodzą kolejne zagadnienia – stopień sprężania, geometria komory spalania, gaźniki, układ wydechowy, a przede wszystkim odpowiednio dobrany wałek rozrządu.
Bardzo ważne jest zachowanie pewnego rozsądku w doborze luzów oraz tolerancji naprawczych dla poszczególnych podzespołów. Mam tu przede wszystkim na myśli pasowanie zaworów z prowadnicami.
W środowisku oraz w dyskusjach na forach często przeważają opinie o stosowaniu dolnej granicy luzu, czyli w tym przypadku 0,08 mm, co ma zapewnić dłuższą pracę całego układu. Praktyka warsztatowa pokazuje jednak, że trzeba podchodzić do tego ostrożnie.
Zbyt ciasne pasowanie może skończyć się przycieraniem zaworu w prowadnicy, szczególnie podczas początkowego docierania silnika. W tym okresie dochodzi do podwyższonych temperatur, a dodatkowym problemem mogą być różnice w składzie mieszanki podczas regulacji gaźników po remoncie.
Często problem pojawia się również po zastosowaniu nowych, dostępnych obecnie na rynku gaźników wyposażonych w zbyt małe dysze. Zbyt uboga mieszanka, długi czas regulacji oraz brak kontroli temperatury mogą prowadzić zarówno do przycierania zaworów w prowadnicach, jak i tłoków w cylindrach.
Dlatego standardowo przyjęliśmy pracę bliżej górnej granicy podanego zakresu luzu, aby pozostawić większy margines bezpieczeństwa cieplnego. Na indywidualne życzenie klienta możemy zastosować inne pasowanie, jednak wtedy należy szczególnie uważnie i w sposób przemyślany przeprowadzić docieranie silnika oraz regulację składu mieszanki.
Potocznie nazywana „szlifem” jest w rzeczywistości procesem obejmującym wytaczanie tulei cylindra w celu usunięcia zużycia i przywrócenia jej prawidłowej geometrii, a następnie honowanie do wymaganego wymiaru końcowego.
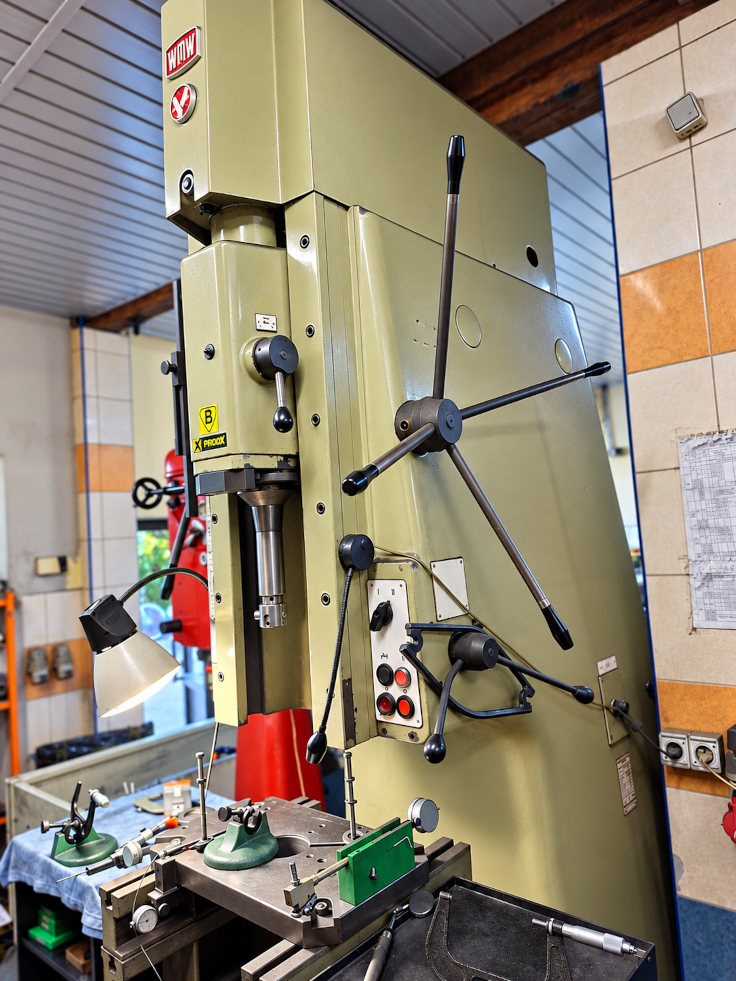
Do tego procesu w naszym warsztacie używamy wytaczarki WMW z oprzyrządowaniem dostosowanym do obróbki cylindrów motocyklowych.
Bardzo ważne jest, aby proces wytaczania poprzedzający honowanie został wykonany prostopadle do podstawy cylindra i pozostawił odpowiedni naddatek na kolejny proces obróbki.
Jeżeli tuleja nie zostanie prawidłowo wyrównana przez wytaczanie, samo honowanie może wizualnie pozostawić ślady obróbki na całej jej powierzchni, jednak nie oznacza to jeszcze uzyskania prawidłowej geometrii cylindra. Pozostawiona owalizacja, stożkowatość lub inne nierówności będą później odbijały się „grubą czkawką” podczas pracy silnika.
Jednym z efektów mogą być nadmierne przedmuchy do skrzyni korbowej oraz zwiększone zużycie oleju, wynikające między innymi z nieprawidłowego przylegania pierścieni tłokowych do ścianek cylindra.
Równie ważny jest odpowiedni naddatek pozostawiony na proces honowania. Zbyt mały może uniemożliwić uzyskanie właściwej geometrii i struktury powierzchni tulei. Prawidłowo wykonane honowanie ma przygotować powierzchnię do współpracy z pierścieniami tłokowymi oraz umożliwić prawidłowe zatrzymywanie filmu olejowego.
O procesie szlifu cylindra bardzo obszernie napisałem w oddzielnej części mojej strony. Jeżeli chcesz dowiedzieć się więcej o samym wytaczaniu, honowaniu, pasowaniu tłoka i przygotowaniu powierzchni tulei, zerknij tutaj:
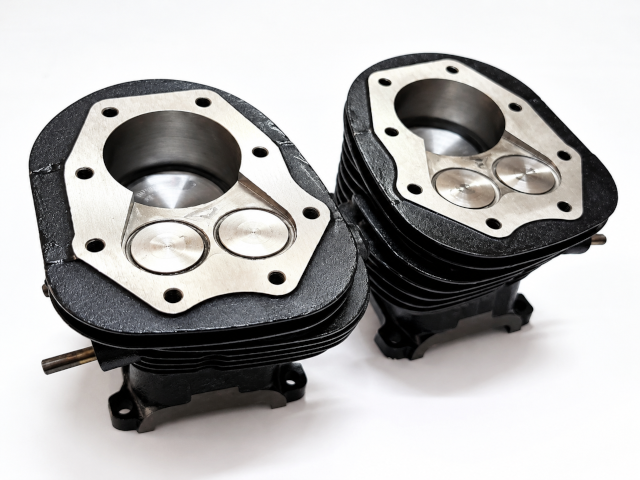
Bardzo ważnym etapem dalszych prac jest sparowanie wysokości cylindrów, które mają pracować w jednym silniku, oraz wyrównanie powierzchni współpracującej z uszczelką pod wcześniej przygotowane i planowane głowice.
Po dokręceniu do bloku cylindrów wykonanych na jednakową wysokość możemy zmierzyć odległość od płaszczyzny przylgni cylindra do tłoka znajdującego się w GMP i sprawdzić, czy po obu stronach otrzymujemy tę samą wartość.
Jeżeli tak nie jest, przyczyny mogą być co najmniej dwie:
Nieprawidłowa geometria wału lub układu korbowego – przy obrocie wału o 180° tłoki nie osiągają jednakowej pozycji względem płaszczyzn cylindrów.
Różna wysokość płaszczyzn bloku silnika, do których mocowane są cylindry.
Jeżeli występują jedynie niewielkie różnice, rzędu do 0,1 mm, można rozpatrywać je jako nieistotne z punktu widzenia tej regulacji. Jeżeli jednak rozbieżności są większe, należy ustalić ich przyczynę i wykonać odpowiednią korektę.
W przypadku wału zalecam przed montażem wykonanie kontroli krzyżowej oraz sprawdzenie równoległości osi otworów sworzni w główkach korbowodów względem osi wału.
Tutaj spotykamy bardzo duży rozrzut wymiarów, sięgający czasami nawet milimetrów, szczególnie w przypadku cylindrów, które pierwotnie nie stanowiły jednej pary. W połączeniu z różną głębokością komór spalania potęguje to błędy w uzyskaniu jednakowych parametrów pracy obu cylindrów.
W przypadku niedoskonałości płaszczyzn bloku sprawa jest nieco prostsza, ponieważ położenie cylindrów można w pewnym zakresie korygować za pomocą uszczelek pod cylindry o odpowiednio dobranej grubości.
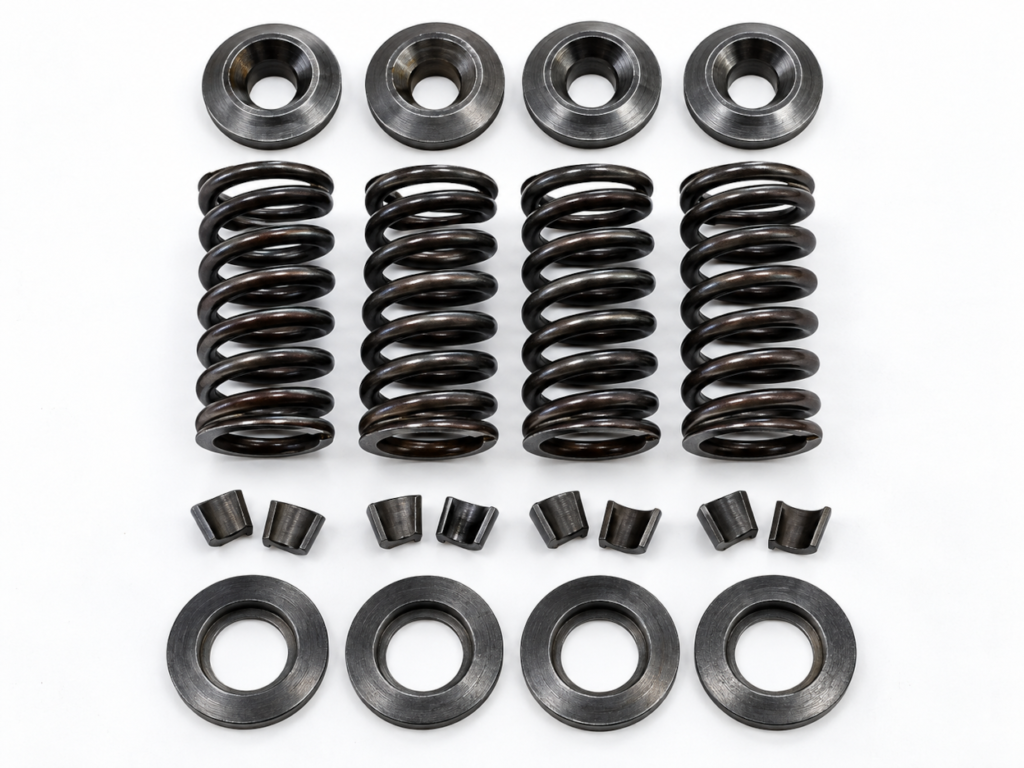
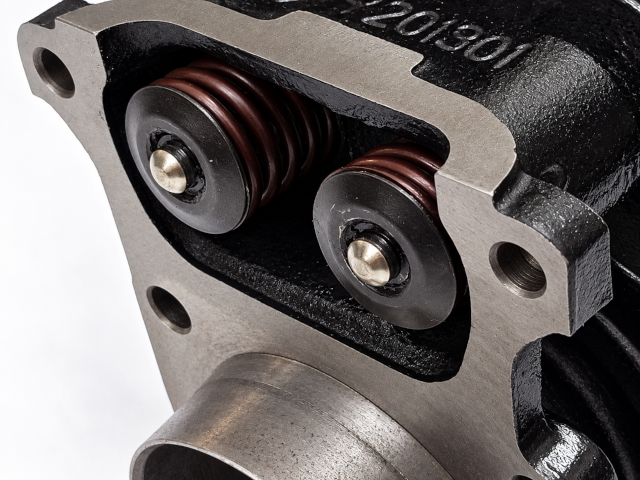
Bardzo ważnym i nieodzownym elementem cylindrów są sprężyny zaworowe. Dorobiliśmy je z odpowiedniego drutu sprężynowego do zastosowań zaworowych, wraz z miskami oraz łubkami zaworowymi o odpowiednim kącie, dopasowanymi do misek. Dzięki temu cały zestaw jest pewnie spięty i nie ma ryzyka jego rozpięcia podczas pracy silnika, również przy wysokich obrotach.
Po zmontowaniu układu zaworowego sprawdzamy jego szczelność za pomocą testera podciśnieniowego. Po pozytywnym wyniku kontroli układ dokładnie myjemy, a współpracujące elementy oliwimy, aby podczas pierwszego uruchomienia nie pracowały na sucho i nie uległy przytarciu. Następnie całość ostatecznie składamy i tak przygotowany komplet cylindrów trafia do klienta.